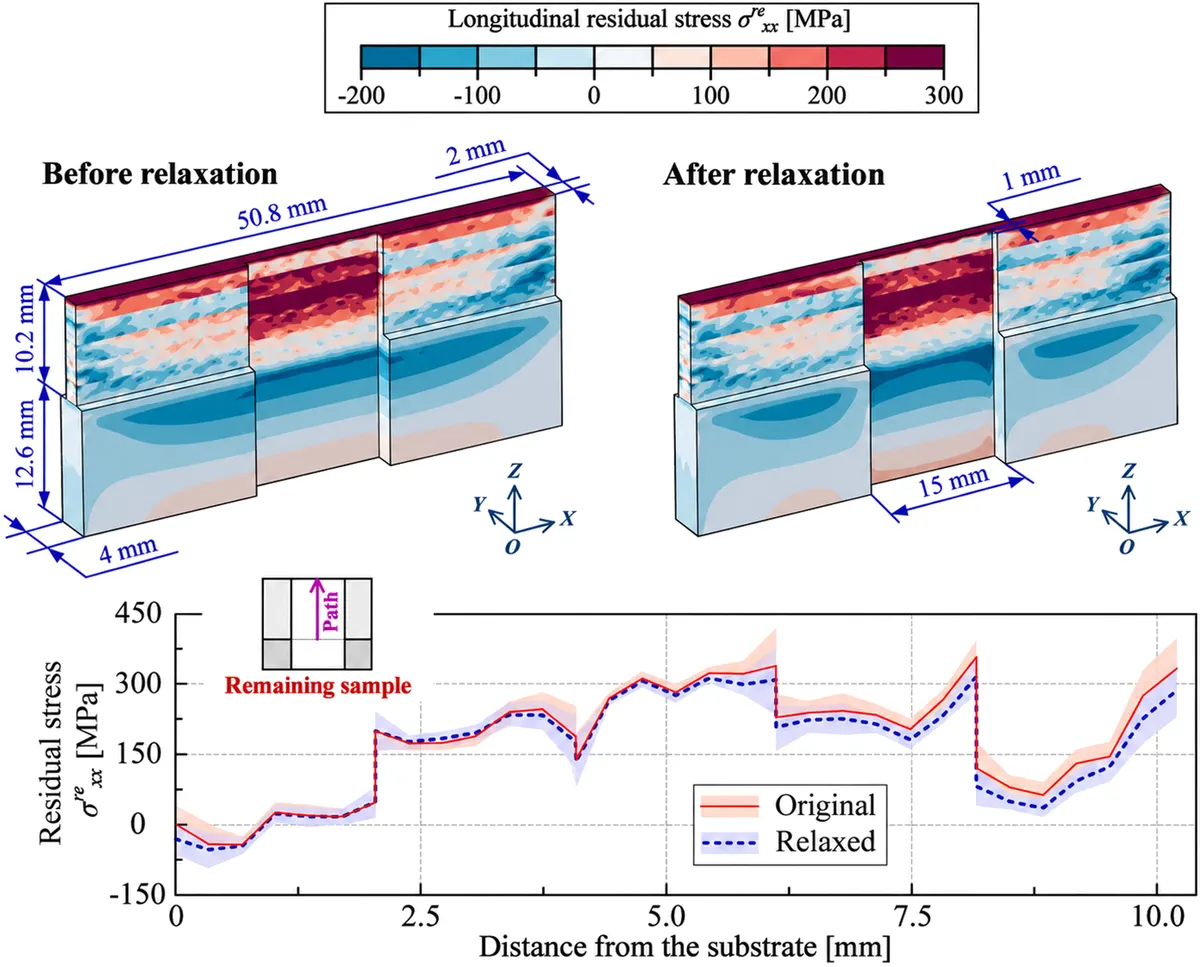
理论计算材料加工与表面工艺激光与增材制造激光焊接与增材制造热变形计算目的案例参考材料加工与表面工艺激光与增材制造当前预约服务激光焊接与增材制造热变形温度场、热循环、残余应力、翘曲变形、扫描策略、热源标定图示仅用于技术案例说明,不代表本公司项目成果或特定客户案例计算目的在经校准热源条件下,比较焊接与增材制造热循环引起的残余应力和零件变形案例参考功能梯度定向能量沉积中的残余应力提出适用于不同DED工艺配置和材料组合的功能梯度薄壁结构残余应力预测模型,并用送粉激光DED制备的SS316/IN718梯度薄壁件及X射线衍射实测进行验证。比较五种成分过渡路径后,预测曲线与实测吻合,最大归一化均方根误差为26.42%。进一步分析倾斜过渡区的竖向主导和水平主导薄壁:前者最大拉应力随材料梯度角增大而增大,后者增大梯度角会使顶面残余应力更趋于压应力,可据此设计降低残余应力的沉积策略。查看文章微信扫码,免费咨询如果你不确定适合方案,可以把需求发给我们Email: chengyankeji2026@163.com立即咨询微信二维码返回立即下单